Un approfondimento tecnico sulla geometria della flangia, sulla selezione dei punti, sui sistemi di rivestimento e sulle variabili di installazione che separano le connessioni affidabili dai guasti sul campo.
Astratto
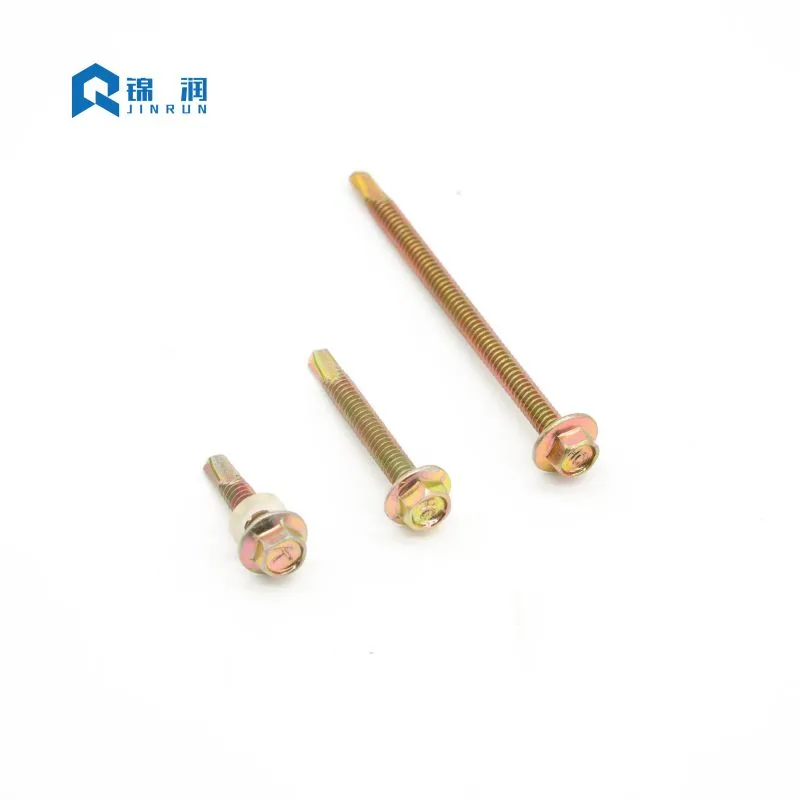
Pochi elementi di fissaggio portano tanta responsabilità strutturale con così poco riconoscimento visibile come ilVite autoperforante a testa flangiata esagonale. Dalle coperture e rivestimenti metallici al montaggio solare e all'acciaio strutturale leggero, questa vite deve forare, maschiare e serrare in un unico passaggio, spesso in condizioni di vento, pioggia ed esposizione corrosiva. Questo articolo esamina la logica ingegneristica alla base della testa flangiata integrata, il sistema di numeri di punti che regola la compatibilità dello spessore del materiale, le tecnologie di rivestimento che determinano la durata di servizio e le variabili di installazione spesso mal gestite sul campo. È scritto per appaltatori, distributori e redattori di specifiche che hanno bisogno di qualcosa di più di un semplice elenco in catalogo: hanno bisogno di una comprensione pratica del motivo per cui questo dispositivo di fissaggio funziona e di come mantenerlo efficiente in ambienti di costruzione impegnativi.
Sommario
- Anatomia del progetto: perché la flangia modifica il percorso di caricoVai alla sezione
- Standard, dimensioni e sistema di numeri di puntiVai alla sezione
- Selezione del rivestimento: abbinamento della vite all'esposizioneVai alla sezione
- Scienza dell'installazione: velocità, pressione e compressione delle guarnizioniVai alla sezione
- Modalità di fallimento che riconducono alla selezione e alla tecnicaVai alla sezione
- Protocolli di garanzia della qualità e ispezioneVai alla sezione
- Domande frequentiVai alla sezione
1. Anatomia del progetto: perché la flangia modifica il percorso di carico
Una testa a rondella esagonale convenzionale si basa su una rondella separata in neoprene o EPDM con supporto in acciaio per distribuire la pressione di serraggio. La testa flangiata integra la superficie del cuscinetto direttamente nella geometria della testa. Il risultato non è semplicemente comodità. Cambia il modo in cui la forza viaggia attraverso la connessione.
La flangia aumenta l'area del cuscinetto sotto la testa, riducendo lo stress da contatto sull'acciaio di spessore sottile e sul rivestimento preverniciato. Una minore sollecitazione di contatto riduce il rischio di avvallamento, rottura del rivestimento e trascinamento quando la connessione è esposta al sollevamento del vento o ai cicli termici. Poiché la superficie del cuscinetto è lavorata o formata a freddo come parte della testa, non è presente alcuna rondella separata che possa spostarsi fuori centro, cadere durante l'installazione o comprimersi in modo non uniforme.
Altrettanto funzionale è l'azionamento esagonale. Accetta una presa standard o un giradadi e trasferisce la coppia con una camma molto inferiore rispetto a un incavo Phillips o Pozi. Ciò è importante quando si prevede che la vite fori un arcareccio e quindi blocchi un pannello senza ruotare l'incavo dell'unità o smontare la testa. Per lavori di volume elevato, la combinazione di cuscinetto a flangia e attacco esagonale consente a un unico strumento, in genere un avvitatore dotato di frizione, di inserire migliaia di elementi di fissaggio a una profondità costante.
La superficie portante integrata
Quando si specificano elementi di fissaggio per acciaio di spessore sottile, la distribuzione delle sollecitazioni sotto la testa della vite è una considerazione ingegneristica critica. Una rondella piatta standard può piegarsi o deformarsi sotto una coppia elevata, compromettendo l'integrità del giunto. La flangia integrata sulVite autoperforante a testa flangiata esagonaleè progettato con uno specifico rapporto di spessore e diametro che resiste alla flessione. Questa superficie di appoggio rigida garantisce che il carico della pinza sia distribuito uniformemente sui materiali collegati. Nelle applicazioni che coinvolgono pannelli isolanti, la flangia impedisce alla testa della vite di passare attraverso il rivestimento esterno relativamente morbido del pannello, mantenendo una tenuta stagna anche in caso di carichi di vento dinamici.
Unità esagonale contro recessi cruciformi
La scelta del tipo di azionamento influisce in modo significativo sull'efficienza dell'installazione e sull'affidabilità del giunto. Gli incavi cruciformi, come Phillips o Pozi, sono progettati per fuoriuscire quando viene raggiunta una determinata soglia di coppia, una caratteristica originariamente intesa a prevenire un serraggio eccessivo nella produzione di massa. Tuttavia, nelle applicazioni edili in cui le viti autoperforanti devono tagliare l'acciaio, il cam-out è altamente indesiderabile. L'attacco esagonale fornisce un innesto sicuro a sei punti che consente all'operatore di applicare la coppia necessaria per praticare il foro e maschiare le filettature senza che la punta scivoli. Questo impegno positivo riduce l'affaticamento dell'operatore, minimizza l'usura della punta e garantisce che l'intera coppia venga trasferita al tagliente.
Geometria e coinvolgimento del filo
Il profilo della filettatura di una vite autoperforante è ottimizzato sia per il taglio che per il bloccaggio. I fili vengono generalmente laminati anziché tagliati, il che allinea la struttura della grana dell'acciaio e aumenta la resistenza. Il passo e il diametro maggiore sono progettati per fornire una resistenza sufficiente all'estrazione nel materiale ricevente. Le filettature fini sono generalmente utilizzate per applicazioni metallo-metallo, offrendo un numero maggiore di fili per pollice per una maggiore forza di tenuta nelle sezioni sottili. Le filettature grosse sono spesso preferite per materiali legno-metallo o compositi, dove è necessaria una profondità di filettatura maggiore per spostare il materiale senza provocarne la rottura o lo sgretolamento.
- Superficie d'appoggio integrata:distribuisce il carico della pinza senza una rondella allentata.
- Unità esagonale:maggiore trasferimento di coppia e ridotto slittamento della punta sotto carico.
- Punto autoperforante:elimina una fase di foratura separata nelle connessioni acciaio-acciaio.
- Rullo filettato di precisione:supporta un impegno costante e una resistenza all'estrazione.
2. Standard, dimensioni e sistema di punti-numeri
Il mercato globale degli elementi di fissaggio riconosce questo prodotto con diverse convenzioni di denominazione (DIN 7504K, AS/NZS 3566 ed equivalenti IFI in pollici) ma le variabili sottostanti rimangono coerenti: diametro, lunghezza, passo della filettatura, geometria della testa e capacità della punta di foratura. Il catalogo di un fornitore può elencare dozzine di combinazioni, ma la decisione relativa alle specifiche di solito si riduce a due domande: quale spessore totale deve essere unito e quale numero di punti può perforare quello spessore prima che le filettature si innestino.
Il sistema di numerazione dei punti è la variabile di selezione più importante e quella applicata più frequentemente in modo errato. Un punto n. 2 è destinato alla lamiera di spessore leggero. Il punto n. 3 copre l'ampia parte centrale della costruzione generale. È richiesto un punto n. 5 per la piastra strutturale pesante. Se la punta del trapano non filettata è più corta della pila di materiale combinata, i fili iniziano a mordere prima che la punta sia uscita dallo strato inferiore. Il risultato èsollevamento: i due strati vengono separati, l'innesto della filettatura è compromesso e la vite potrebbe rompersi per sovraccarico torsionale.
| Numero punto | Capacità tipica dello spessore del metallo | Caso d'uso comune |
|---|---|---|
| Punto n.1 | Fino a 0,062 pollici (≈ 1,6 mm) | Lamiera ultrasottile, condutture HVAC |
| Punto n.2 | Fino a 0,110 pollici (≈ 2,8 mm) | Lamiera leggera, rivestimento sottile |
| Punto n.3 | 0,110 – 0,210 pollici (≈ 2,8 – 5,3 mm) | Costruzioni generali, coperture, carpenteria metallica |
| Punto n.4 | 0,210 – 0,250 pollici (≈ 5,3 – 6,4 mm) | Acciaio strutturale medio, struttura pesante |
| Punto n.5 | 0,250 – 0,500 pollici (≈ 6,4 – 12,7 mm) | Travi strutturali pesanti, lamiera spessa |
Decodifica equivalenti DIN e IFI
Le serie metriche e in pollici non sempre corrispondono uno a uno tra i fornitori. I diametri DIN ST4.8, ST5.5 e ST6.3 corrispondono ai comuni collegamenti strutturali leggeri e medi; I diametri IFI #10, #12 e #14 servono il mercato nordamericano. Una specifica che funziona in una serie non può essere considerata intercambiabile nell'altra senza controllare insieme la lunghezza della punta, il passo della filettatura e il diametro del cuscinetto della testa. Ad esempio, una vite DIN ST5.5 potrebbe avere un passo della filettatura leggermente diverso rispetto a una vite IFI #12, il che può influire sull'innesto nei fori prefilettati o sulla coppia di serraggio richiesta.
Selezione della lunghezza e calcoli della pila di materiali
La scelta della lunghezza segue una regola pratica: la porzione filettata deve estendersi per almeno tre fili completi oltre il materiale unito. Questo margine protegge la resistenza allo strappo e consente piccole variazioni nello spessore del materiale. Quando la pila comprende isolante, sigillante o uno spazio irregolare, la punta deve essere sufficientemente lunga da liberare l'intera pila prima che inizi l'innesto del filo. Gli ingegneri devono sempre calcolare lo spessore totale del materiale (comprese eventuali guarnizioni o rondelle) e aggiungere un minimo di 1,5 volte il diametro della vite per determinare la lunghezza nominale minima richiesta.
3. Selezione del rivestimento: abbinamento della vite all'esposizione
La progettazione meccanica di un elemento di fissaggio determina se è possibile effettuare la connessione. Il suo rivestimento determina se quella connessione sopravvive. La stessa geometria della vite può essere fornita con zinco elettrolitico, zincatura a caldo, rivestimenti in scaglie di zinco-alluminio o sistemi ceramici multistrato e la differenza nelle prestazioni in nebbia salina non è incrementale, ma categorica.
Lo zinco galvanizzato standard fornisce una protezione di base per condizioni interne ed esterne leggermente riparate. Nell'aria costiera o in atmosfere industriali, il rivestimento può mostrare ruggine rossa nel giro di pochi mesi. La zincatura a caldo offre uno strato di zinco sacrificale più spesso per ambienti esterni e marini severi, ma lo spessore del rivestimento può influire sull'adattamento della filettatura e richiede un'attenta gestione durante l'installazione.
Zinco elettrolitico e suoi limiti
Lo zinco elettrolitico è la finitura più comune ed economica per le viti autoperforanti. Fornisce un rivestimento uniforme e sottile che non altera in modo significativo le dimensioni della filettatura, garantendo un'installazione agevole. Tuttavia, la zincatura standard è relativamente sottile, spesso compresa tra 5 e 15 micron. In ambienti con elevata umidità, nebbia salina o inquinanti industriali, lo strato di zinco si consuma rapidamente. Una volta esaurito lo zinco, l’acciaio al carbonio sottostante inizia a corrodersi, provocando un indebolimento strutturale e antiestetiche strisce di ruggine sulla facciata dell’edificio.
Zincatura a caldo per ambienti gravosi
Per le applicazioni che richiedono una durabilità a lungo termine, la zincatura a caldo (HDG) è la scelta preferita. Il processo HDG prevede l'immersione della vite nello zinco fuso, creando un legame metallurgico che si traduce in un rivestimento spesso e resistente all'abrasione. Gli strati in lega di zinco-ferro forniscono un'eccellente protezione sacrificale. Tuttavia, il rivestimento spesso può rendere le filettature leggermente più pesanti, richiedendo l'uso di dadi sovramaschiati o tecniche di guida specifiche. L'HDG è ideale per collegamenti strutturali pesanti in acciaio, recinzioni esterne e ambienti marini.
Sistemi avanzati di ceramica Zn-Al
I sistemi zinco-alluminio-ceramica di tipo Ruspert rappresentano un approccio diverso. Il rivestimento è un composito: uno strato sacrificale di zinco, uno strato barriera di alluminio e un rivestimento ceramico inorganico che sigilla i micropori. I dati sulla nebbia salina neutra per questi sistemi citano comunemente una resistenza alla ruggine rossa superiore a 1.000 ore, rispetto a circa 72-120 ore per la zincatura convenzionale. Per tetti, facciate e pannelli solari che non possono essere mantenuti facilmente, tale divario prestazionale rappresenta la differenza tra un assemblaggio riparabile e una sostituzione prematura.
ILVite autoperforante a testa flangiata esagonaleviene spesso valutato solo in base alle prestazioni del rivestimento, ma le specifiche dovrebbero considerare rivestimento, substrato e ambiente come un unico sistema.
| Tipo di rivestimento | Protezione relativa dalla corrosione | Prestazioni indicative in nebbia salina | Ambiente ottimale |
|---|---|---|---|
| Zinco elettrolitico | Di base | ≈ 72 – 120 ore | Al coperto, asciutto, leggermente riparato |
| Zincato a caldo | Alto | Dipendente dallo spessore, sostanziale | Esterno severo, marino |
| Lamelle di zinco-alluminio (tipo Dacromet) | Alto | Diverse centinaia di ore | Industriale, automobilistico, costiero |
| Ceramica Zn-Al (tipo Ruspert) | Molto alto | Ruggine rossa > 1.000 ore | Coperture costiere, impianti chimici, superfici non manutenibili |
Corrosione galvanica e metalli diversi
La scelta del rivestimento è anche una decisione relativa alla compatibilità dei materiali. Una vite in acciaio al carbonio zincato a contatto con un pannello in alluminio può creare una coppia galvanica in presenza di umidità. Il metallo meno nobile si corrode di preferenza e le risultanti strisce di ruggine rossa sono sia una durabilità che un fallimento estetico. Nelle zone costiere e sui gruppi in alluminio, le specifiche appropriate sono corpi in acciaio inossidabile, costruzioni bimetalliche o rivestimenti barriera, non uno strato di zinco più pesante sullo stesso substrato di acciaio al carbonio.
4. Scienza dell'installazione: velocità, pressione e compressione delle guarnizioni
Le viti autoperforanti sono utensili per il taglio dei metalli, non viti per legno. Funzionano all'interno di una velocità e di una finestra di alimentazione definite. Al di fuori di quella finestra, la punta si surriscalda, indurisce l'acciaio o non riesce a mordere. La differenza tra un foro pulito e una punta bruciata è solitamente una questione di numero di giri e pressione verso il basso, non di qualità del dispositivo di fissaggio.
Per le viti standard in acciaio al carbonio, il range produttivo è generalmente compreso tra 1.500 e 2.500 giri/min. Le viti autoperforanti in acciaio inossidabile richiedono velocità inferiori, spesso da 1.000 a 1.500 giri al minuto, perché il materiale si indurisce e trattiene il calore. Quando la punta gira troppo velocemente senza una pressione di alimentazione sufficiente, l'attrito aumenta la temperatura della punta oltre l'intervallo di rinvenimento. La punta diventa blu, perde durezza e smette di tagliare. La vite quindi gira senza penetrare e l'installatore spesso aumenta ulteriormente la velocità, accelerando il guasto.
Selezione degli strumenti per risultati coerenti
Lo strumento conta tanto quanto la velocità. Una pistola avvitatrice dotata di frizione con un nasello sensibile alla profondità offre una seduta coerente. Un avvitatore ad impatto a coppia elevata, al contrario, applica martellamenti e coppie incontrollate; la testa può staccarsi proprio come le sedi delle flange, oppure la rondella EPDM può essere schiacciata prima che l'operatore reagisca. Per qualsiasi applicazione che coinvolga una rondella di tenuta, il controllo della coppia non è opzionale. L'uso di un nasello sensibile alla profondità garantisce che ogni vite venga guidata esattamente alla stessa profondità, comprimendo perfettamente la rondella indipendentemente dalla fatica dell'operatore.
La finestra di compressione della rondella EPDM
Su coperture e rivestimenti, la rondella in EPDM incollata costituisce la principale tenuta idraulica. Ha un intervallo di compressione corretto ristretto. L'eccessiva compressione costringe la gomma a espandersi oltre il supporto metallico, esponendola alla degradazione dei raggi UV e strappando il legame gomma-metallo. La sottocompressione lascia la lavatrice allentata, consentendo all'azione capillare di attirare l'umidità sotto la testa. Un'installazione corretta mostra l'EPDM leggermente visibile sul bordo della rondella metallica, con il supporto metallico piatto o leggermente concavo, non piegato verso l'alto.
La pressione verso il basso è l’altra metà dell’equazione della velocità di avanzamento. Una leggera pressione “piumata” ad alti regimi fa sì che la punta sfreghi e pattini anziché tagliare. Una forza lineare e costante, circa da 25 a 35 libbre in molte guide da campo, mantiene i taglienti impegnati e produce trucioli metallici arricciati. Polvere metallica fine e una punta blu sono segni di attrito, non di taglio. I trucioli arricciati indicano che il calore se ne va insieme al truciolo anziché accumularsi nella vite.
5. Modalità di fallimento riconducibili alla selezione e alla tecnica
La maggior parte dei guasti sul campo attribuiti a “viti difettose” sono in realtà errori di specifiche o di installazione. Comprendere il meccanismo alla base di ciascun guasto riduce il processo diagnostico e previene il ripetersi di incidenti.
Jacking e spelatura del filo
Come descritto nella sezione relativa al numero della punta, il sollevamento si verifica quando l'impegno della filettatura inizia prima che la punta del trapano esca dal materiale del fondo. Gli strati si separano, i fili si strappano nel foglio superiore e la vite potrebbe spezzarsi in testa. La correzione è un punto più lungo, non un diametro maggiore o un'impostazione di coppia più elevata. L'ispezione del foro dopo la rimozione può rivelare se le filettature sono state innestate prematuramente.
Camminare e danni alla superficie
Una vite che striscia sul pannello prima di mordere graffia il rivestimento di zinco o vernice e crea un sito di inizio corrosione. Camminare è comune quando una punta è troppo grande per una lamiera sottile, quando la pressione iniziale è troppo leggera o quando la punta è usurata. Una punta più affilata per un calibro sottile e una pressione iniziale decisa risolvono la maggior parte dei casi. In alcune situazioni, l'utilizzo di un punzone pilota o di una punta da trapano specializzata per metalli sottili può eliminare completamente la deambulazione.
Schiocco della testa e sovraccarico di coppia
Il taglio della testa è un cedimento con limite di coppia. I fattori di impatto e le frizioni usurate contribuiscono frequentemente. La vite può raggiungere la superficie di appoggio e ricevere un picco di coppia che supera la forza di transizione testa-gambo. Un nasello sensibile alla profondità o una pistola a vite con coppia limitata prevengono la punta. Anche garantire la dimensione corretta della punta dell'unità è fondamentale, poiché una punta allentata può causare l'arrotondamento degli angoli dell'unità esagonale, richiedendo una forza eccessiva per la rimozione.
Degrado del rivestimento e corrosione dell'interfaccia
Il contatto metallico diverso in un ambiente umido crea una cella galvanica. Il danno si manifesta come macchie di ruggine, formazione di bolle nel rivestimento o perdita di sezione nell'interfaccia. Il rimedio è la scelta del materiale: acciaio inossidabile, struttura bimetallica o un rivestimento barriera appropriato abbinato al materiale del pannello e alla categoria di esposizione. Ispezioni visive regolari durante la costruzione possono identificare le aree in cui i rivestimenti sono stati danneggiati durante l'installazione, consentendo il ritocco prima che la struttura venga messa in servizio.
Ognuna di queste modalità di fallimento rafforza lo stesso principio: ilVite autoperforante a testa flangiata esagonaleè un componente del sistema. Il numero del punto, il rivestimento, il substrato, lo strumento e la tecnica devono essere selezionati insieme. Un rivestimento ad alte prestazioni non può compensare una punta sottodimensionata e una vite di alta qualità non può sopravvivere a un avvitatore a percussione senza controllo della profondità.
6. Protocolli di garanzia della qualità e ispezione
Garantire l'affidabilità delle connessioni in progetti di costruzione impegnativi richiede un solido processo di garanzia della qualità. I prescrittori e gli appaltatori dovrebbero implementare protocolli di ispezione che coprano sia gli elementi di fissaggio in entrata che l'installazione finita.
Verifica dimensionale
Gli elementi di fissaggio in entrata devono essere campionati per verificare le dimensioni critiche: diametro della testa, spessore della flangia, diametri della filettatura maggiore e minore e lunghezza della punta. Le variazioni di queste dimensioni possono influire sulla capacità della vite di perforare in modo efficace e di serrarsi saldamente. Ad esempio, una flangia sottodimensionata potrebbe non fornire un'area portante adeguata, con conseguente deformazione del pannello. Una lunghezza della punta inferiore a quella specificata può causare il sollevamento in pile di materiale più spesse.
Test dello spessore del rivestimento
Per progetti in ambienti corrosivi, è essenziale verificare lo spessore del rivestimento. I misuratori a induzione magnetica possono essere utilizzati per misurare in modo non distruttivo lo spessore dei rivestimenti di zinco o leghe di zinco. In alternativa, test di laboratorio sui campioni sacrificali possono confermare le prestazioni in nebbia salina e l'aderenza del rivestimento. Garantire che il rivestimento soddisfi le specifiche è l'unico modo per garantire la durata di servizio prevista.
Convalida delle proprietà meccaniche
Le proprietà meccaniche della vite, come la resistenza alla torsione e la durezza, sono fondamentali per le applicazioni di autoperforazione. Il test di resistenza alla torsione determina la coppia massima che la vite può sopportare prima che la testa si trancia o il gambo si attorcigli. Il test di durezza verifica che la punta del trapano sia adeguatamente indurita per penetrare nell'acciaio bersaglio senza opacizzarsi, mentre il nucleo rimane sufficientemente resistente da resistere alla frattura fragile. Ai fornitori piaceJINRUNin genere forniscono la certificazione di queste proprietà sulla base di test in batch.
7. Domande frequenti
Come faccio a sapere quale numero di punti utilizzare per un determinato spessore del materiale?
Posso utilizzare un avvitatore a percussione per installare queste viti?
Cosa fa sì che una vite autoperforante “cammini” sul pannello prima di forare?
Vale la pena specificare un rivestimento di tipo Ruspert rispetto alla zincatura standard?
Perché alcune viti installate mostrano tracce di ruggine nel giro di pochi mesi?
Per acquirenti e prescrittori che necessitano di opzioni dimensionali e di rivestimento documentate, il team di ingegneri può fornire specifiche dettagliate e rapporti di prova. Il passaggio fondamentale è definire la pila di materiali, la categoria di esposizione e gli strumenti prima che venga effettuato l'ordine, non dopo il fallimento della prima connessione.
La testa della flangia, il numero del punto e il rivestimento non sono caratteristiche indipendenti. Si tratta di una decisione di specifica unica. Quando sono allineate con l'applicazione, la vite autoperforante con testa a flangia esagonale offre la combinazione che tiene insieme complessi complessi costruttivi: velocità di perforazione, stabilità di serraggio e resistenza alla corrosione in un'unica operazione.
Sia che il prossimo progetto riguardi coperture metalliche, montaggio solare o acciaio strutturale leggero, il giusto punto di partenza è una conversazione tecnica sullo spessore del materiale, sull'esposizione e sul metodo di installazione.Contattaciper allineare le specifiche del dispositivo di fissaggio con l'applicazione prima che venga inserita la prima vite.
Contattaci per supporto al progetto